انواع روش های جوشکاری استیل
استیل به دلیل مقاومت بالا در برابر خوردگی، ظاهر مناسب و دوام زیاد، در صنایع مختلف از تجهیزات غذایی و پزشکی گرفته تا ساختمان سازی، خودروسازی و صنایع پتروشیمی کاربرد دارد. با این حال، اتصال قطعات استیل به روش جوشکاری نیازمند دقت و انتخاب روش مناسب است؛ زیرا حرارت بیش از حد یا استفاده از مواد مصرفی نامناسب می تواند باعث تغییر شکل قطعه، افت مقاومت به خوردگی یا کاهش کیفیت محل جوش شود.
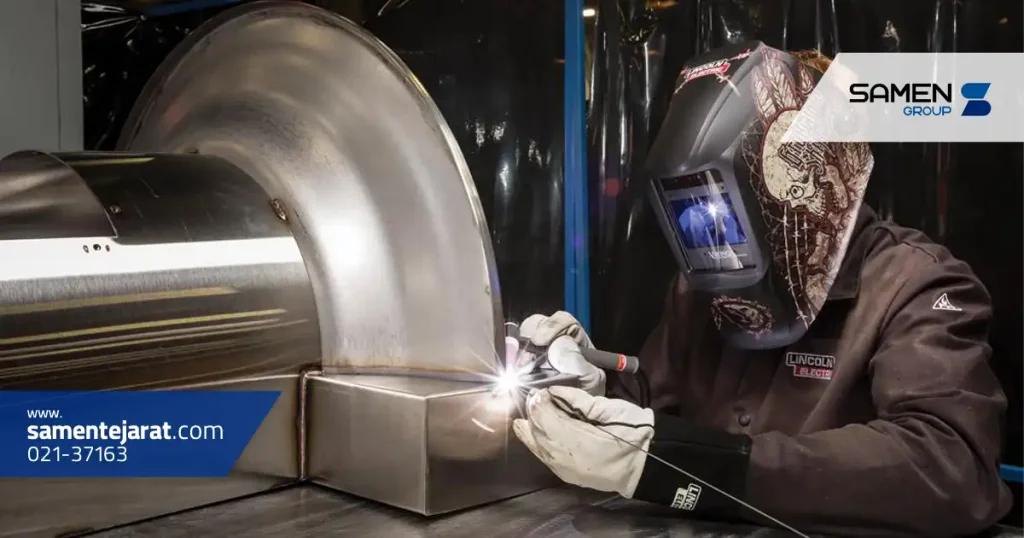
روش های مختلفی برای جوشکاری استیل وجود دارد که از مهم ترین آن ها می توان به TIG، MIG، جوشکاری با الکترود، لیزر و جوشکاری مقاومتی اشاره کرد. انتخاب میان این روش ها به نوع استیل، ضخامت قطعه، کیفیت مورد انتظار، سرعت تولید و هزینه اجرای کار بستگی دارد.
انتخاب روش مناسب جوشکاری، علاوه بر نوع آلیاژ و ضخامت ورق، می تواند تحت تاثیر قیمت ورق استیل و هزینه های نهایی اجرای پروژه نیز قرار گیرد.
انواع روش های جوشکاری استیل
برای جوشکاری فولادهای زنگ نزن روش های متنوعی وجود دارد. هر روش از نظر سرعت، کیفیت اتصال، تجهیزات مورد نیاز و هزینه با روش های دیگر متفاوت است. در ادامه رایج ترین روش های جوشکاری استیل را بررسی می کنیم.
جوشکاری استیل با روش TIG
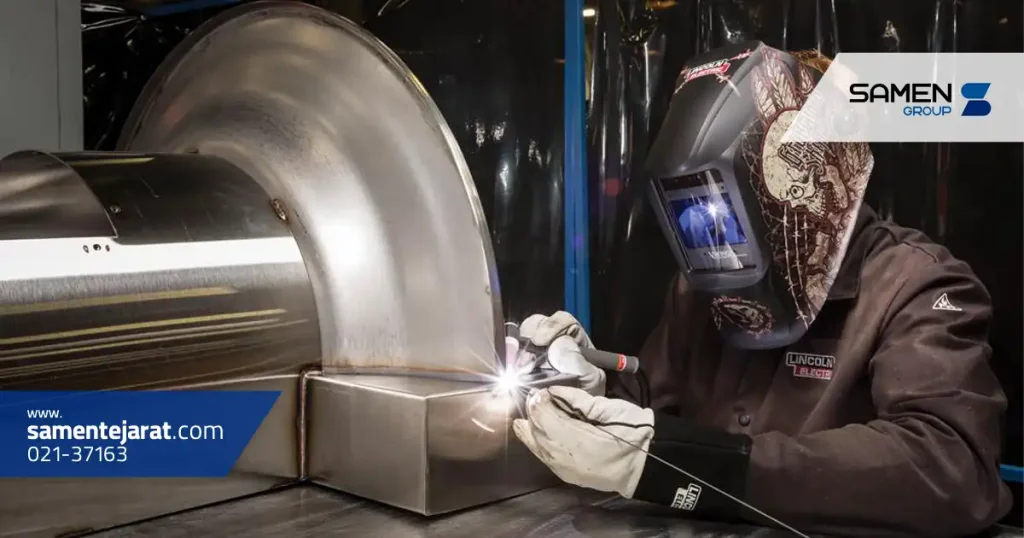
جوشکاری TIG یا GTAW یکی از روش های پرکاربرد برای ایجاد جوش های دقیق و با کیفیت روی استیل است. در این روش از الکترود تنگستن غیر مصرفی و گاز محافظ، معمولا آرگون، استفاده می شود.
کنترل مناسب حرارت و حوضچه مذاب باعث شده است TIG برای ورق های نازک استیل، لوله ها و قطعاتی که ظاهر جوش اهمیت زیادی دارد گزینه مناسبی باشد. کیفیت بالای جوش و پاشش بسیار کم از مزایای مهم این روش است. در مقابل، سرعت اجرای TIG معمولا نسبت به MIG پایین تر است و مهارت اپراتور تاثیر زیادی بر نتیجه نهایی دارد.
جوشکاری استیل با روش MIG
جوشکاری MIG که در کاربردهای صنعتی با فرایند GMAW شناخته می شود، با استفاده از سیم جوش مصرفی پیوسته و گاز محافظ انجام می شود. سرعت بالاتر جوشکاری یکی از دلایل استفاده گسترده از این روش در پروژه های تولیدی است.
MIG برای جوشکاری قطعات با ضخامت های مختلف مناسب است و در تولید انبوه می تواند بهره وری بالایی ایجاد کند. البته تنظیم صحیح ولتاژ، سرعت تغذیه سیم و ترکیب گاز محافظ برای دستیابی به یک اتصال با کیفیت اهمیت زیادی دارد.
جوشکاری استیل با الکترود
جوشکاری با الکترود دستی یا SMAW یکی از روش های شناخته شده برای اتصال قطعات استیل است. در این روش از الکترود روکش دار متناسب با نوع فولاد زنگ نزن استفاده می شود.
یکی از مزیت های این روش، سادگی و قابلیت استفاده در محیط های مختلف است. تجهیزات آن نیز نسبت به برخی روش های پیشرفته ساده تر و قابل حمل تر هستند. در مقابل، تشکیل سرباره، نیاز به تمیزکاری بعد از جوش و سرعت پایین تر نسبت به برخی فرایندهای نیمه اتوماتیک از محدودیت های آن محسوب می شوند.
جوشکاری استیل با لیزر
در جوشکاری لیزری از یک پرتو متمرکز با انرژی بالا برای ذوب و اتصال قطعات استفاده می شود. تمرکز بالای انرژی امکان ایجاد جوش های باریک و دقیق را فراهم می کند و میزان ناحیه متاثر از حرارت را می توان کاهش داد.
این روش در خطوط تولید پیشرفته، قطعات دقیق و کاربردهایی که سرعت و تکرارپذیری اهمیت بالایی دارند مورد استفاده قرار می گیرد. هزینه بالای تجهیزات و نیاز به کنترل دقیق فرایند از مهم ترین محدودیت های جوشکاری لیزری است.
جوشکاری مقاومتی استیل
در جوشکاری مقاومتی، حرارت مورد نیاز برای اتصال قطعات از مقاومت الکتریکی در محل تماس ایجاد می شود و همزمان فشار نیز به قطعات وارد می شود. جوشکاری نقطه ای یکی از شناخته شده ترین انواع این فرایند است.
این روش برای اتصال ورق های استیل در تولید انبوه بسیار کاربردی است و می تواند سرعت بالایی داشته باشد. صنایع تولید لوازم خانگی، تجهیزات فلزی و برخی قطعات صنعتی از جمله حوزه هایی هستند که از جوشکاری مقاومتی استفاده می کنند.
مقایسه روش های مختلف جوشکاری استیل
هر یک از روش های جوشکاری استیل برای شرایط خاصی مناسب هستند. جدول زیر یک مقایسه کلی بین روش های رایج ارائه می دهد:
| روش جوشکاری | کیفیت جوش | سرعت اجرا | هزینه تجهیزات | کاربرد شاخص |
| TIG | بسیار بالا | پایین تا متوسط | متوسط | ورق نازک، لوله و جوش های ظریف |
| MIG | بالا | بالا | متوسط | تولید صنعتی و قطعات با ضخامت های مختلف |
| الکترود | متوسط تا بالا | متوسط | نسبتا پایین | تعمیرات، نصب و پروژه های کارگاهی |
| لیزر | بسیار بالا | بسیار بالا | بسیار بالا | تولید دقیق و اتوماسیون صنعتی |
| مقاومتی | بالا | بسیار بالا | بالا | اتصال ورق و تولید انبوه |
این مقایسه کلی است و کیفیت واقعی جوش به عواملی مانند گرید استیل، ضخامت قطعه، تجهیزات، مواد مصرفی و مهارت جوشکار نیز بستگی دارد.
بهترین روش جوشکاری استیل کدام است؟
نمی توان یک روش را برای تمام پروژه ها به عنوان بهترین روش جوشکاری استیل معرفی کرد. انتخاب مناسب باید بر اساس شرایط پروژه انجام شود.
برای قطعات نازک و پروژه هایی که ظاهر و کیفیت جوش اهمیت زیادی دارد، TIG معمولا انتخاب مناسبی است. زمانی که سرعت تولید اهمیت بیشتری داشته باشد، MIG می تواند گزینه بهتری باشد. جوشکاری با الکترود نیز برای تعمیرات و شرایط کارگاهی انعطاف بالایی دارد. در خطوط تولید پیشرفته، جوشکاری لیزری و مقاومتی می توانند سرعت و تکرارپذیری بالایی فراهم کنند.
بنابراین پیش از انتخاب روش جوشکاری باید ضخامت قطعه، نوع آلیاژ، کیفیت مورد انتظار، حجم تولید، هزینه و امکانات موجود بررسی شوند.
نکات مهم در جوشکاری استیل
برای دستیابی به یک اتصال مقاوم و با کیفیت، سطح استیل باید پیش از جوشکاری از چربی، آلودگی و مواد خارجی پاک شود. ابزارهایی که برای تمیزکاری استیل استفاده می شوند نیز بهتر است باعث انتقال ذرات آهنی و آلودگی به سطح فولاد زنگ نزن نشوند.
انتخاب فلز پرکننده متناسب با گرید استیل اهمیت زیادی دارد. همچنین باید حرارت ورودی و دمای بین پاس ها کنترل شود تا احتمال تاب برداشتن، تغییرات نامطلوب متالورژیکی و کاهش مقاومت به خوردگی کمتر شود.
در روش های دارای گاز محافظ، تنظیم صحیح جریان و انتخاب گاز مناسب نیز اهمیت دارد. پس از جوشکاری نیز بسته به کاربرد قطعه ممکن است تمیزکاری محل جوش و حذف اکسیدهای حرارتی برای بازیابی شرایط مناسب سطح ضروری باشد.