
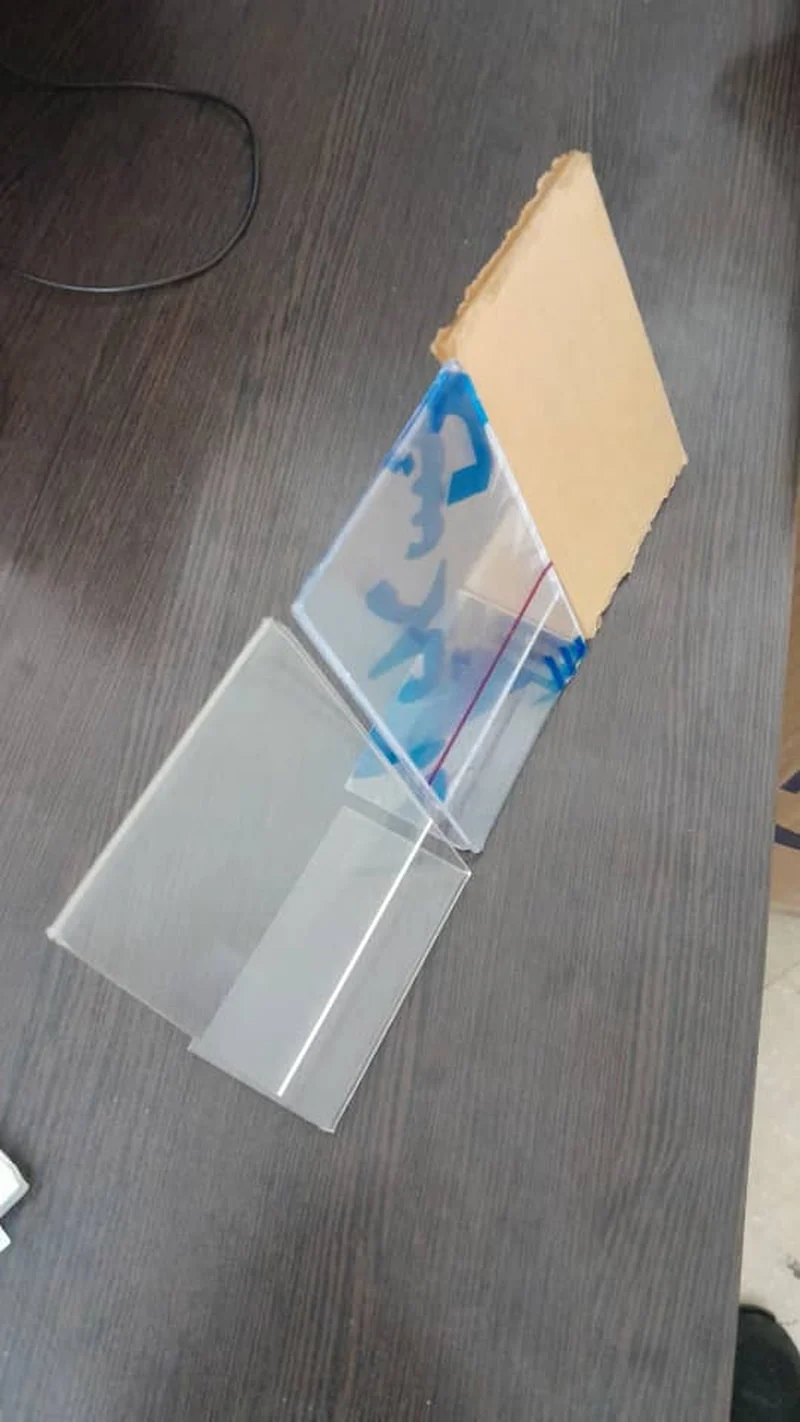
صفر تا صد خمکاری ورق پلی کربنات
پلی کربنات ماده ای شفاف و مقاوم است که کاربردهای فراوانی در صنایع مختلف دارد. برای استفاده بهینه از این ورق ها در طرح های معماری و صنعتی اغلب نیاز به تغییر شکل آن ها از طریق خمکاری است. خمکاری پلی کربنات فرآیندی تخصصی است که امکان ایجاد اشکال منحنی و پیچیده را فراهم می آورد.
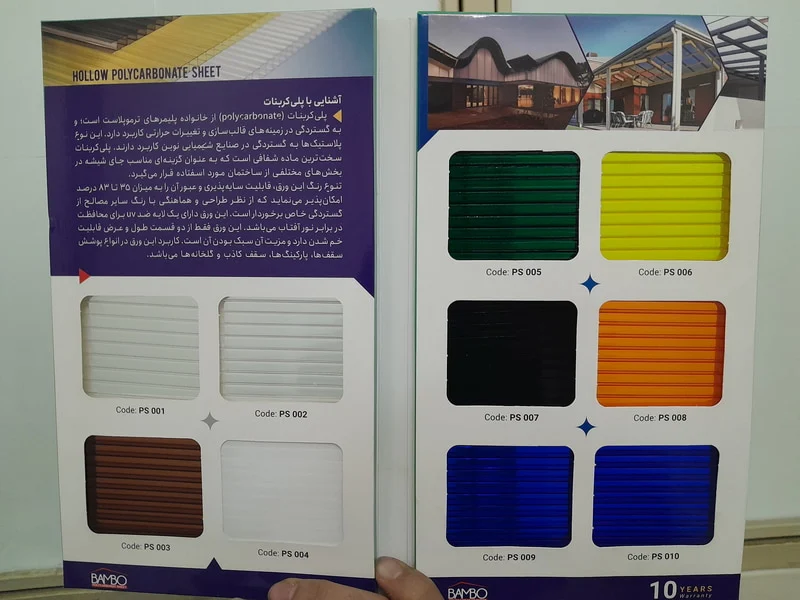
بهترین خمکاری در ورق پلی کربنات 4 میل به علت ضخامت کم و انعطاف مناسب آن صورت می گیرد.
این فرآیند به دلیل ماهیت ترموپلاستیک پلی کربنات با روش های مختلفی از جمله خمکاری سرد و گرم قابل انجام است. انتخاب روش مناسب به عوامل متعددی نظیر ضخامت ورق شعاع خم مورد نظر پیچیدگی شکل نهایی و کاربرد قطعه بستگی دارد. درک عمیق این روش ها و نکات فنی مرتبط با آن ها برای دستیابی به نتیجه ای دقیق با دوام و از نظر بصری مطلوب امری حیاتی است و نیازمند تخصص و تجربه کافی در این زمینه است.
ورق پلی کربنات، طلقی سبک و ایمن از جنس پلیمر ترموپلاست است که در برابر گرما، بدون هیچ تغییر شیمیایی ذوب می شود و اشتعال زا نیست.
به دلیل عبور نور تا 86%، مقاومت در برابر ضربه و اشعه UV که این عایق حرارتی و صوتی پلی کربنات دارد، در ساخت پوشش سقف، نورگیر، گلخانه، سایبان و بالکن از ورق پلی کربنات به جای شیشه استفاده می شود.
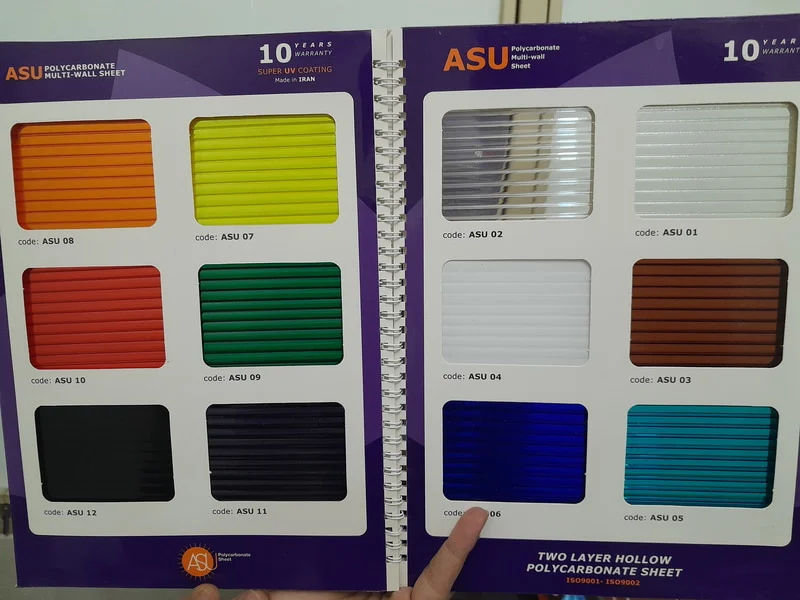
انواع روش های خمکاری پلی کربنات
خمکاری ورق پلی کربنات را می توان به طور کلی به دو روش اصلی سرد و گرم تقسیم کرد. هر یک از این روش ها دارای اصول تجهیزات و کاربردهای خاص خود هستند و انتخاب بین آن ها مستقیماً بر کیفیت و ویژگی های قطعه نهایی تأثیر می گذارد. آشنایی با جزئیات هر روش برای انتخاب بهینه در پروژه های مختلف ضروری است.
خمکاری سرد پلی کربنات
خمکاری سرد یکی از ساده ترین روش های شکل دهی به ورق های پلی کربنات است که در دمای محیط و بدون نیاز به حرارت انجام می شود. در این روش ورق با استفاده از فشار مکانیکی معمولاً توسط دستگاه پرس برک (Press Brake) یا دستگاه های خمکاری رول (Roll Bending) به شکل مورد نظر خم می شود.
این روش برای خم های ساده و با شعاع بزرگتر مناسب است. مزیت اصلی خمکاری سرد سرعت بالا هزینه کمتر نسبت به روش گرم و حفظ کامل شفافیت و ویژگی های نوری ورق است. با این حال این روش محدودیت هایی نیز دارد؛ از جمله مهمترین آن ها ایجاد تنش داخلی در ورق پدیده سفید شدن (Stress Whitening) در شعاع های خم کوچک و احتمال برگشت پذیری (Springback) پس از برداشتن فشار است.
خمکاری سرد معمولاً برای ورق های با ضخامت کمتر توصیه می شود زیرا در ورق های ضخیم تر نیروی لازم برای خمکاری به شدت افزایش یافته و خطر شکستگی یا آسیب جدی به ورق بالا می رود. رعایت حداقل شعاع خم مجاز برای هر ضخامت ورق در این روش بسیار حیاتی است تا از آسیب های ساختاری و ظاهری جلوگیری شود.
خمکاری گرم پلی کربنات
خمکاری گرم پلی کربنات فرآیندی است که در آن ورق تا دمایی بالاتر از دمای انتقال شیشه (Tg) آن (حدود 147 درجه سانتی گراد برای پلی کربنات استاندارد) گرم شده و سپس در حالت نرم شده شکل داده می شود. گرمایش می تواند به صورت موضعی (با استفاده از هیتر نواری – Strip Heater) یا در کل سطح (با استفاده از کوره هوای گرم) انجام شود.
پس از رسیدن به دمای مناسب و نرم شدن ورق آن را روی قالب یا جیگ مخصوص قرار داده و به شکل دلخواه خم می کنند. این روش امکان ایجاد خم هایی با شعاع بسیار کوچک اشکال پیچیده و حتی فرم دهی سه بعدی را فراهم می آورد. مزیت اصلی خمکاری گرم کاهش تنش داخلی در ورق نسبت به روش سرد و امکان شکل دهی به ورق های ضخیم تر است.
کنترل دقیق دما و زمان گرمایش در این روش بسیار مهم است. گرمای بیش از حد یا زمان طولانی گرمایش می تواند منجر به تغییر رنگ از دست دادن شفافیت ایجاد حباب یا حتی تخریب ماده شود. پس از شکل دهی در دمای بالا خنک سازی کنترل شده ورق (آنیلینگ) برای تثبیت شکل و کاهش تنش های پسماند ضروری است.
تفاوت خمکاری سرد و گرم پلی کربنات
انتخاب بین روش های خمکاری سرد و گرم به الزامات پروژه بستگی دارد. درک تفاوت های کلیدی این دو روش به تصمیم گیری آگاهانه کمک می کند. این تفاوت ها شامل دما شعاع خم قابل دستیابی ضخامت ورق مناسب پیچیدگی شکل هزینه سرعت و کیفیت ظاهری نهایی است.
همانطور که در جدول مشخص است برای خم های ساده بر روی ورق های نازک خمکاری سرد گزینه ای سریع و مقرون به صرفه است. اما برای ایجاد اشکال پیچیده خم های با شعاع کوچک یا کار با ورق های ضخیم خمکاری گرم روش ارجح و گاهی تنها راه حل است.
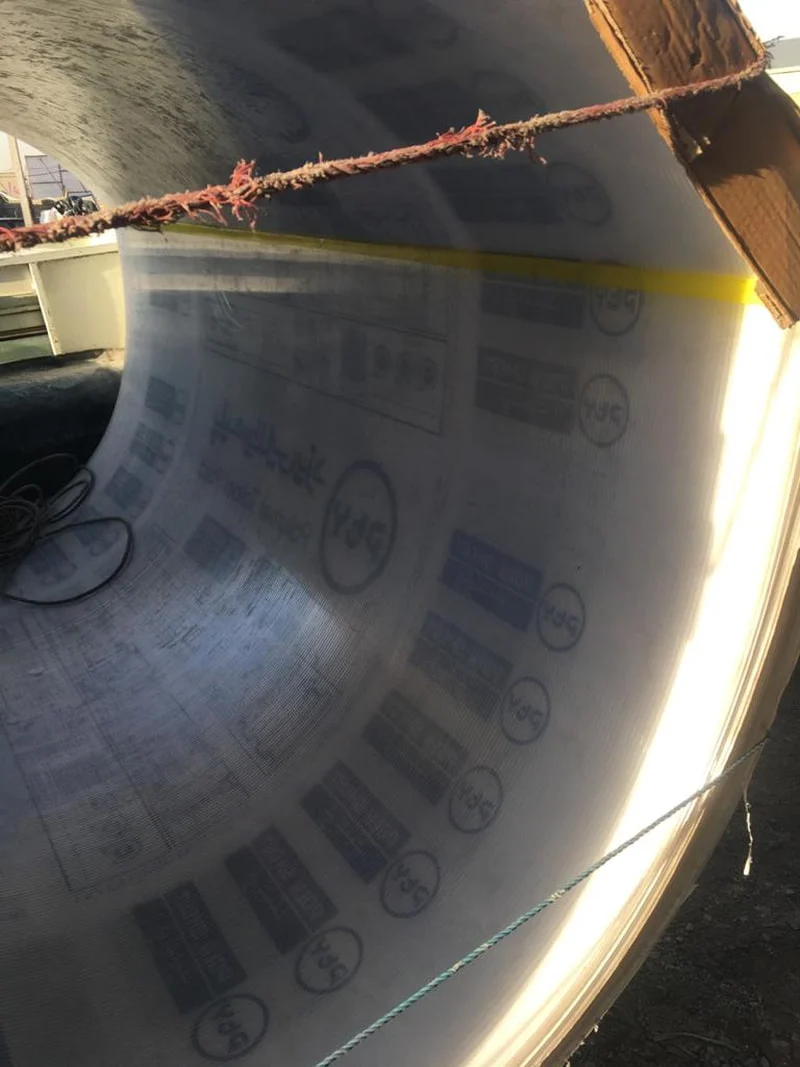
کاربردهای خمکاری پلی کربنات
قابلیت خمکاری پلی کربنات دامنه کاربردهای این ماده را به طور چشمگیری گسترش داده است. اشکال منحنی و فرم گرفته پلی کربنات به دلیل ترکیبی از زیبایی مقاومت و شفافیت در بسیاری از صنایع مورد استفاده قرار می گیرند.
استفاده از پلی کربنات خم شده در سقف و سایبان
یکی از رایج ترین و شناخته شده ترین کاربردهای ورق های پلی کربنات خم شده استفاده در پوشش سقف ها و سایبان ها است. ویژگی هایی مانند مقاومت بالا در برابر ضربه (مانند تگرگ) مقاومت در برابر اشعه UV (در صورت داشتن پوشش محافظ) وزن سبک شفافیت بالا برای عبور نور طبیعی و قابلیت خمکاری برای ایجاد اشکال قوسی و گنبدی پلی کربنات را به گزینه ای ایده آل برای این منظور تبدیل کرده است.
ورق های پلی کربنات چندجداره یا توپر خم شده در ساخت انواع سقف های نورگیر پوشش استخرها سقف پاسیوها سقف پارکینگ ها سایبان های ورودی سقف ایستگاه های اتوبوس و حتی سقف ورزشگاه ها و مراکز تجاری بزرگ کاربرد دارند. این کاربردها علاوه بر فراهم کردن نور طبیعی زیبایی معماری را نیز افزایش می دهند.
سایر کاربردهای خمکاری پلی کربنات در صنایع مختلف
علاوه بر سقف و سایبان خمکاری پلی کربنات در طیف وسیعی از صنایع دیگر نیز مورد استفاده قرار می گیرد:
- محافظ ماشین آلات صنعتی: به دلیل مقاومت ضربه فوق العاده از ورق های پلی کربنات خم شده برای ساخت محافظ های شفاف و ایمن برای دستگاه های صنعتی استفاده می شود که هم دید اپراتور را حفظ می کنند و هم از او در برابر پرتاب قطعات محافظت می نمایند.
- صنعت حمل و نقل: در ساخت برخی قطعات داخلی و خارجی خودرو قطار و هواپیما که نیاز به شفافیت مقاومت و وزن سبک دارند (مانند پنجره های کوچک پوشش چراغ ها یا برخی پنل های داخلی) از پلی کربنات خم شده استفاده می شود.
- تجهیزات پزشکی: به دلیل قابلیت استریل شدن شفافیت و مقاومت در ساخت برخی محفظه ها پوشش ها یا قطعات تجهیزات پزشکی و آزمایشگاهی که نیاز به خمکاری دارند از پلی کربنات استفاده می شود.
- تابلوهای تبلیغاتی و نمایشگرها: برای ساخت تابلوهای تبلیغاتی منحنی یا استندهای نمایشگاهی که نیاز به دوام و زیبایی دارند از ورق های پلی کربنات خم شده استفاده می شود.
- مبلمان و طراحی داخلی: در ساخت برخی قطعات مبلمان مدرن پارتیشن های شفاف نورپردازی های خاص و عناصر دکوراتیو داخلی از پلی کربنات خم شده بهره می برند.
- صنایع الکترونیک: در ساخت برخی پوشش ها یا قطعات محافظ برای تجهیزات الکترونیکی.
- ساخت عینک و محافظ صورت: هرچند اغلب قالب گیری می شوند اما برخی فرآیندهای مرتبط ممکن است شامل خمکاری اولیه باشند.
این تنوع کاربرد نشان دهنده انعطاف پذیری و قابلیت های بالای پلی کربنات خم شده در پاسخگویی به نیازهای طراحی و عملکردی در محیط های مختلف است.
نکات مهم در خمکاری پلی کربنات
برای اطمینان از موفقیت آمیز بودن فرآیند خمکاری پلی کربنات و دستیابی به قطعه ای با کیفیت دوام و زیبایی مطلوب توجه به نکات فنی و جزئیات فرآیند ضروری است. عدم رعایت این نکات می تواند منجر به آسیب دیدن ورق کاهش عمر مفید قطعه یا عدم تطابق با الزامات طراحی شود.
تاثیر ضخامت ورق بر فرآیند خمکاری
ضخامت ورق پلی کربنات یکی از اساسی ترین فاکتورها در تعیین روش خمکاری و پارامترهای فرآیند است. ورق های نازک (معمولاً زیر 3 میلی متر) را می توان به راحتی با روش خمکاری سرد و با شعاع های نسبتاً کوچک خم کرد البته با رعایت حداقل شعاع مجاز برای جلوگیری از سفید شدن.
با افزایش ضخامت ورق نیروی لازم برای خمکاری سرد به شدت افزایش می یابد و خطر شکستگی یا ایجاد ترک های ریز داخلی بیشتر می شود. به همین دلیل برای ورق های ضخیم تر (مثلاً 4 میلی متر به بالا) خمکاری گرم روش ایمن تر و مؤثرتری است. در خمکاری گرم نیز ضخامت ورق بر زمان و دمای لازم برای گرمایش تأثیر می گذارد؛ ورق های ضخیم تر نیاز به زمان بیشتری برای رسیدن به دمای یکنواخت در سراسر مقطع دارند.
انتخاب روش نامناسب بر اساس ضخامت ورق نه تنها فرآیند را دشوار می کند بلکه می تواند به کیفیت نهایی قطعه آسیب جدی وارد کند. یک کارگاه تخصصی خمکاری با توجه به ضخامت ورق و شعاع خم مورد نیاز بهترین روش را انتخاب و پارامترهای فرآیند را تنظیم می کند.
اهمیت شعاع خم در خمکاری پلی کربنات
شعاع خم یکی دیگر از عوامل حیاتی در خمکاری پلی کربنات است. هر ضخامت ورق پلی کربنات دارای یک حداقل شعاع خم مجاز است که توسط تولیدکننده توصیه می شود. این حداقل شعاع مقداری است که خمکاری با شعاع کمتر از آن تنش بیش از حدی در ماده ایجاد کرده و منجر به آسیب دیدن آن می شود.
در خمکاری سرد عدم رعایت حداقل شعاع خم عامل اصلی پدیده سفید شدن (Stress Whitening) است که به صورت یک خط سفید یا مات در ناحیه خم ظاهر می شود و نشان دهنده آسیب ساختاری به پلیمر است. سفید شدن نه تنها ظاهر قطعه را تخریب می کند بلکه می تواند مقاومت مکانیکی آن را نیز کاهش دهد.
برای خمکاری سرد حداقل شعاع خم توصیه شده معمولاً بین 150 تا 200 برابر ضخامت ورق است (به عنوان مثال برای ورق 2 میلی متر حداقل شعاع حدود 300 تا 400 میلی متر). در خمکاری گرم به دلیل نرم شدن ماده امکان دستیابی به شعاع های بسیار کوچک تر حتی تا 1 برابر ضخامت ورق وجود دارد اما باز هم نیاز به کنترل دقیق دما و فرآیند خنک سازی (آنیلینگ) برای جلوگیری از تنش های پسماند است.
نکات کلیدی برای خمکاری موفق و جلوگیری از خطا
برای دستیابی به یک خمکاری با کیفیت و جلوگیری از خطاهای رایج رعایت نکات زیر ضروری است:
- حفظ پوشش محافظ: تا لحظه شروع فرآیند خمکاری پوشش محافظ روی سطح ورق را برندارید. این کار از خط و خش افتادن و آسیب دیدن سطح شفاف ورق جلوگیری می کند.
- تمیزکاری ورق: قبل از خمکاری سطح ورق باید کاملاً تمیز و عاری از هرگونه گرد و غبار چربی یا آلودگی باشد. وجود آلودگی می تواند در فرآیند خمکاری گرم باعث ایجاد لک یا آسیب به سطح شود.
- گرمایش یکنواخت (در خمکاری گرم): اطمینان از اینکه تمام ناحیه مورد نظر برای خمکاری به صورت یکنواخت و تا دمای صحیح گرم شده است برای جلوگیری از اعوجاج و تنش های داخلی حیاتی است.
- استفاده از ابزار و قالب مناسب: ابزار خمکاری (مانند لبه های پرس برک یا قالب های خم گرم) باید دارای سطوح صاف و بدون نقص باشند و شعاع لبه های آن ها با شعاع خم مورد نظر تناسب داشته باشد تا از ایجاد علامت یا تمرکز تنش جلوگیری شود.
- خنک سازی کنترل شده (در خمکاری گرم): پس از خمکاری گرم ورق باید به آرامی و تحت شرایط کنترل شده خنک شود (آنیلینگ). خنک سازی سریع می تواند منجر به ایجاد تنش های پسماند و کاهش دوام قطعه شود.
- رعایت حداقل شعاع خم: همیشه از حداقل شعاع خم توصیه شده توسط سازنده ورق برای ضخامت مورد نظر پیروی کنید به خصوص در خمکاری سرد.
- تست روی قطعه نمونه: قبل از اجرای پروژه اصلی بهتر است فرآیند خمکاری را روی یک قطعه کوچک نمونه از همان جنس و ضخامت ورق تست کنید تا پارامترهای بهینه را بیابید.
تخصص و تجربه اپراتور خمکاری نیز نقش بسزایی در موفقیت آمیز بودن این فرآیند دارد.
مزایا و معایب خمکاری پلی کربنات
استفاده از پلی کربنات خم شده مانند هر ماده و فرآیند دیگری دارای مجموعه ای از مزایا و معایب است که باید پیش از انتخاب نهایی مورد بررسی قرار گیرند.
مزایای استفاده از پلی کربنات خم شده
ورق های پلی کربنات خم شده مزایای قابل توجهی را ارائه می دهند که آن ها را برای طیف وسیعی از کاربردها مناسب می سازد:
- مقاومت ضربه استثنایی: پلی کربنات به طور قابل توجهی مقاوم تر از شیشه و حتی اکریلیک در برابر ضربه است که آن را برای کاربردهای ایمنی و محیط هایی با خطر آسیب فیزیکی بالا ایده آل می کند.
- شفافیت نوری بالا: این ماده شفافیت بسیار خوبی دارد و اجازه عبور حداکثری نور طبیعی را می دهد که برای کاربردهایی مانند سقف های نورگیر بسیار مهم است.
- وزن سبک: پلی کربنات به طور قابل توجهی سبک تر از شیشه با مقاومت مشابه است که حمل و نقل نصب و نیاز به سازه های پشتیبان سنگین را آسان تر می کند.
- مقاومت در برابر اشعه UV: اکثر ورق های پلی کربنات با یک لایه محافظ UV پوشش داده می شوند که از آن ها در برابر تخریب ناشی از نور خورشید محافظت کرده و عمر مفید آن ها را در کاربردهای خارجی افزایش می دهد.
- انعطاف پذیری در طراحی: قابلیت خمکاری (سرد و گرم) امکان ایجاد اشکال منحنی و پیچیده را فراهم می کند که با مواد دیگری مانند شیشه دشوار یا غیرممکن است.
- مقاومت حرارتی: پلی کربنات دارای محدوده دمای کاری وسیعی است و در برابر حرارت تا دماهای نسبتاً بالا مقاوم است.
- عایق حرارتی مناسب: به خصوص ورق های چندجداره پلی کربنات عایق حرارتی خوبی ارائه می دهند.
این مزایا پلی کربنات خم شده را به یک گزینه قدرتمند در مقایسه با مواد سنتی تبدیل کرده است.
چالش ها و محدودیت های خمکاری پلی کربنات
در کنار مزایا خمکاری پلی کربنات با چالش ها و محدودیت هایی نیز همراه است که باید مورد توجه قرار گیرند:
- پدیده سفید شدن (Stress Whitening): همانطور که پیش تر اشاره شد خمکاری سرد با شعاع کوچک یا اعمال تنش بیش از حد می تواند منجر به سفید شدن ناحیه خم شده و کاهش شفافیت و زیبایی آن شود.
- حساسیت به خط و خش: سطح پلی کربنات نسبت به شیشه نرم تر است و بیشتر مستعد خط و خش است که نیاز به مراقبت در هنگام جابجایی و تمیزکاری دارد.
- انبساط و انقباض حرارتی: پلی کربنات ضریب انبساط حرارتی بالاتری نسبت به شیشه دارد که در طراحی و نصب سازه های بزرگ که در معرض تغییرات دمایی قرار دارند باید مورد توجه قرار گیرد.
- حساسیت به برخی مواد شیمیایی: پلی کربنات می تواند توسط برخی حلال ها و مواد شیمیایی آسیب ببیند یا دچار ترک خوردگی تنشی شود که در انتخاب مواد شوینده یا چسب ها باید دقت شود.
- نیاز به تجهیزات و تخصص: به خصوص در خمکاری گرم و ایجاد اشکال پیچیده نیاز به تجهیزات دقیق قالب های تخصصی و اپراتورهای ماهر است که ممکن است هزینه را افزایش دهد.
- هزینه نسبی: قیمت ورق پلی کربنات معمولاً از اکریلیک و شیشه معمولی بیشتر است که باید در بودجه بندی پروژه لحاظ شود.
- کنترل دما در خمکاری گرم: عدم کنترل دقیق دما می تواند منجر به تغییر رنگ اعوجاج یا از دست دادن خواص مکانیکی شود.
با آگاهی از این چالش ها و همکاری با متخصصین مجرب می توان بسیاری از این محدودیت ها را مدیریت کرده و از مزایای پلی کربنات خم شده بهره مند شد.
هزینه خمکاری ورق پلی کربنات
برآورد دقیق هزینه خمکاری ورق پلی کربنات نیازمند بررسی جزئیات پروژه است زیرا عوامل متعددی بر قیمت نهایی تأثیرگذارند. این عوامل شامل موارد زیر هستند:
- ضخامت و نوع ورق: ورق های ضخیم تر معمولاً نیاز به نیروی بیشتر (در سرد) یا گرمایش بیشتر (در گرم) دارند که می تواند هزینه را افزایش دهد. همچنین نوع ورق (توپر چندجداره با پوشش خاص) بر قیمت پایه تأثیر می گذارد.
- روش خمکاری: خمکاری سرد معمولاً ارزان تر از خمکاری گرم است زیرا نیاز به انرژی کمتر و تجهیزات ساده تری دارد. خمکاری گرم به دلیل نیاز به گرمایش قالب سازی و زمان بیشتر گران تر است.
- پیچیدگی شکل و تعداد خم ها: ایجاد خم های متعدد خم های با شعاع بسیار کوچک یا اشکال سه بعدی پیچیده نیازمند زمان تخصص و احتمالاً قالب های گران تر است که هزینه را بالا می برد.
- شعاع خم: خم های با شعاع بسیار کوچک به خصوص در خمکاری گرم ممکن است پیچیدگی فرآیند را افزایش دهند.
- حجم سفارش: معمولاً با افزایش حجم سفارش هزینه واحد خمکاری کاهش می یابد.
- هزینه های آماده سازی و قالب سازی: اگر برای شکل مورد نظر نیاز به ساخت قالب های جدید یا تنظیمات خاص دستگاه باشد این هزینه ها به قیمت اضافه می شوند.
- عملیات تکمیلی: نیاز به برش دقیق پس از خمکاری سوراخ کاری یا سایر عملیات تکمیلی نیز بر هزینه تأثیرگذار است.
برای دریافت پیش فاکتور دقیق لازم است اطلاعات کاملی شامل ابعاد ورق ضخامت نوع ورق نقشه یا طرح قطعه نهایی با مشخصات خم ها (شعاع زاویه تعداد) و حجم سفارش به کارگاه خمکاری ارائه شود.
مقایسه خمکاری پلی کربنات و اکریلیک
پلی کربنات و اکریلیک (پلکسی گلاس) هر دو از پلاستیک های شفاف پرکاربرد هستند که قابلیت خمکاری دارند اما تفاوت های مهمی بین آن ها وجود دارد که بر فرآیند و کاربرد خمکاری تأثیر می گذارد.
در حالی که اکریلیک در دماهای پایین تری نرم شده و خمکاری گرم آن برای اشکال ساده ممکن است کمی آسان تر باشد پلی کربنات به دلیل مقاومت ضربه بسیار بالاتر برای کاربردهایی که ایمنی و دوام در اولویت قرار دارند انتخاب بهتری است. همچنین مقاومت حرارتی بالاتر پلی کربنات آن را برای محیط های گرم تر مناسب تر می سازد. از سوی دیگر اکریلیک شفافیت نوری کمی بهتر و مقاومت خراش بالاتری نسبت به پلی کربنات دارد.
انتخاب کارگاه مناسب برای خمکاری پلی کربنات
کیفیت نهایی قطعه خم شده پلی کربنات تا حد زیادی به تخصص و تجهیزات کارگاهی که فرآیند خمکاری را انجام می دهد بستگی دارد. انتخاب یک کارگاه معتبر و باتجربه در زمینه خمکاری پلی کربنات تضمین کننده دستیابی به نتیجه مطلوب است.
هنگام انتخاب کارگاه به نکات زیر توجه کنید:
- تجربه در خمکاری پلی کربنات: اطمینان حاصل کنید که کارگاه تجربه کافی و دانش فنی لازم برای کار با پلی کربنات را دارد. کار با پلی کربنات به دلیل ویژگی های خاص آن (مانند دمای انتقال شیشه بالا و حساسیت به تنش) نیازمند تخصص است.
- تجهیزات مناسب: کارگاه باید دارای تجهیزات مناسب برای هر دو روش خمکاری سرد و گرم باشد. برای خمکاری گرم نیاز به کوره های با قابلیت کنترل دما یا هیترهای نواری دقیق و همچنین قالب ها و جیگ های مناسب است. برای خمکاری سرد پرس برک یا دستگاه های رول با ظرفیت مناسب برای ضخامت ورق شما لازم است.
- کنترل کیفیت: یک کارگاه معتبر دارای فرآیندهای کنترل کیفیت برای بررسی دقت ابعادی شعاع خم عدم وجود سفید شدن اعوجاج یا تغییر رنگ در قطعه نهایی است.
- مشاوره فنی: کارشناسان کارگاه باید بتوانند در مورد انتخاب بهترین روش خمکاری حداقل شعاع خم مجاز برای ضخامت ورق شما و سایر جزئیات فنی مشاوره دقیق ارائه دهند.
- نمونه کارها و رضایت مشتریان: درخواست مشاهده نمونه کارهای قبلی کارگاه و بررسی نظرات مشتریان پیشین می تواند به ارزیابی کیفیت کار آن ها کمک کند.
- توانایی مدیریت پروژه: اطمینان از اینکه کارگاه قادر به مدیریت پروژه شما از نظر زمان بندی و حجم سفارش است.
همکاری با یک کارگاه تخصصی ورق پلی کربنات مانند آقای پلکسی نه تنها کیفیت قطعه نهایی را تضمین می کند بلکه می تواند با ارائه راهکارهای بهینه در کاهش هزینه ها و جلوگیری از اتلاف مواد نیز مؤثر باشد.
حداقل شعاع خم برای ورق پلی کربنات چقدر است؟
حداقل شعاع خم به ضخامت ورق و روش خمکاری بستگی دارد. در خمکاری سرد معمولاً 150 تا 200 برابر ضخامت ورق توصیه می شود. در خمکاری گرم می توان به شعاع های بسیار کوچک تر حتی نزدیک به ضخامت ورق دست یافت. همیشه به دستورالعمل سازنده ورق مراجعه کنید.
آیا خمکاری ورق پلی کربنات باعث کاهش مقاومت آن می شود؟
اگر خمکاری به درستی و با رعایت اصول فنی (مانند حداقل شعاع خم و کنترل دما) انجام شود مقاومت کلی ورق به طور قابل توجهی کاهش نمی یابد. اما خمکاری نادرست که منجر به سفید شدن یا ترک های داخلی شود قطعاً مقاومت قطعه را تضعیف می کند.
برای خمکاری ورق پلی کربنات ضخیم از چه روشی باید استفاده کرد؟
برای خمکاری ورق های پلی کربنات ضخیم (معمولاً 4 میلی متر به بالا) روش خمکاری گرم توصیه می شود. خمکاری سرد ورق های ضخیم نیازمند نیروی بسیار زیاد بوده و خطر شکستگی یا سفید شدن شدید را به همراه دارد.
چگونه می توان از سفید شدن پلی کربنات در هنگام خمکاری جلوگیری کرد؟
برای جلوگیری از سفید شدن در خمکاری سرد حتماً حداقل شعاع خم توصیه شده توسط سازنده ورق را رعایت کنید. در خمکاری گرم سفید شدن کمتر شایع است اما کنترل دقیق دما و خنک سازی مناسب برای جلوگیری از تنش های داخلی مهم است.
عمر مفید ورق پلی کربنات خم شده چقدر است؟
عمر مفید ورق پلی کربنات خم شده به خصوص در کاربردهای خارجی به کیفیت خود ورق (وجود پوشش UV) شرایط محیطی نصب و البته کیفیت فرآیند خمکاری بستگی دارد. ورق های با کیفیت و خمکاری صحیح می توانند 10 سال یا بیشتر دوام داشته باشند.
آیا می توان ورق پلی کربنات را در خانه خم کرد؟
خمکاری ورق پلی کربنات به خصوص با روش گرم یا برای شعاع های کوچک نیازمند تجهیزات تخصصی و کنترل دقیق دما و فرآیند است. خمکاری سرد ورق های نازک با شعاع بسیار بزرگ ممکن است تا حدودی در خانه امکان پذیر باشد اما دستیابی به کیفیت حرفه ای و جلوگیری از آسیب دشوار است و توصیه نمی شود.